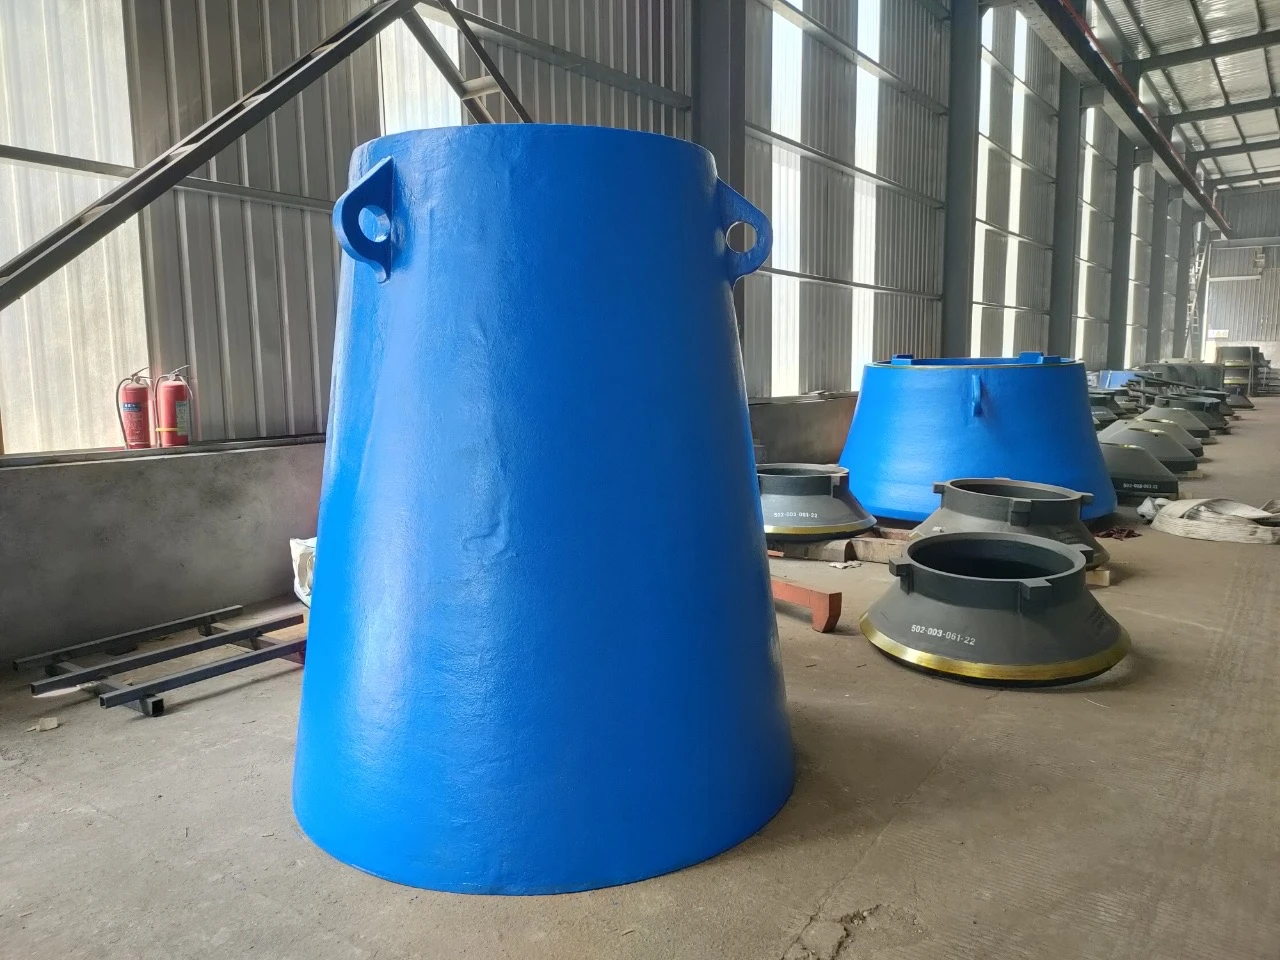
Giratorli maydalagichlar orasida gyratorli maydalagichning eskirish qismlari, gyratorli maydalagichning ehtiyot qismlari kabi eskirish muammolarini e'tiborsiz qoldirib bo'lmaydi. nima uchun eskirgan qismlar muvaffaqiyatsizlikka uchraydi?
Yopishtiruvchi kiyim Ishlov beriladigan qismlar ko'pincha yopishtiruvchi aşınmaya ega. Yopishqoq eskirish toymasin ishqalanish jarayonida, ishqalanish vitse-kontakt yuzasi mahalliy metall yopishish, yopishish osonlik keyingi nisbiy toymasin shikastlangan, deb anglatadi, shunday qilib, bir qismi sirtidan metall zarralar off yoki qism ishqalanish yuzasi. O'zaro ta'sir qiluvchi yuzalar aloqada bo'lganda, kontakt faqat bir nechta alohida mayda bo'shliqlarda sodir bo'ladi va kichik aloqa yuzasi tufayli kontakt sohasida yuzaga keladigan stress juda katta bo'lib, kontakt yuzasining plastik deformatsiyasiga olib keladi, sirt. plyonka qatlami metall oqimi bilan vayron bo'ladi, shuning uchun metall atomlari hosil bo'lgan bog'lanish bilan bevosita aloqada bo'ladi, sovuq payvandlangan bo'g'inlar hosil bo'ladi, bu esa yopishqoqlikni keltirib chiqaradi. Nisbatan siljish jarayonida yopishish joyi buziladi, qismlarning yuzasidan metall chip zarralari. Yopishqoq aşınma odatda uch bosqichga bo'linadi: abraziv, barqaror aşınma va zo'ravonlik.
Abrasiv aşınma Umumiy abraziv aşınma ishqalanish yuzasi bilan aloqa qilganda qattiqroq abraziv materiallarning harakati bo'lib, sirt materialni yo'qotishiga olib keladi. Sanoat ishlab chiqarishida abraziv aşınma material sarfini oshiradi va abraziv aşınma aşınmanın yarmidan ko'pini yo'qotishiga olib keladi.
Yuzaki charchoq eskirishi sirt charchoq aşınması - bu davriy kontakt yukining yoki o'zgaruvchan stressning ishqalanish yuzasi mikroskopik hajmining roli tufayli ikki kontaktli yuzalarning dumalab, sirg'aluvchi yoki dumalab turuvchi kompozit harakati, natijada sirt va er osti yuzasi charchoq yoriqlariga va oxir-oqibat moddiy yo'qotishlarga olib keladi. Yuzaki charchoq aşınma yoriqlari sirt va er osti yuzasida va yo'nalishning kengayishi yuzasiga parallel yoki perpendikulyar bo'ylab sodir bo'ladi va oxir-oqibatda sirt materiali mayda bo'laklarga bo'linib, pockmarks yoki pox dog'lari paydo bo'lishiga olib keladi. parchalanish chuqurining shakli.
Ishqalanish jarayonida korroziya aşınması, sirt va atrof-muhit muhiti o'rtasidagi ishqalanish yoki korroziya mahsulotlarini hosil qilish uchun kimyoviy reaktsiya yoki elektrokimyoviy reaktsiya, korroziya mahsulotlarining shakllanishi va korroziya mahsulotlarining to'kilishi natijasida yuzaga keladigan aşınma . Korroziyaga qarshi aşınma kimyoviy korroziyaga va elektrokimyoviy korroziyaga ikki toifaga bo'linishi mumkin. Eng muhim kimyoviy korroziya aşınması oksidlovchi aşınma hisoblanadi. Nisbatan harakat uchun ishqalanish o'rinbosari, ko'tarilgan qismi va ishqalanish kontaktining boshqa tomoni plastik deformatsiyani, havodagi kislorodni plastik deformatsiya qatlamiga, oksid plyonkasini hosil qilganda. Biroq, oksid plyonkasi past kuchga ega bo'lganligi sababli, ikkinchi bo'g'im tozalanganda va yangi sirt paydo bo'lganda, yangi sirt oksidlanib, oksidli plyonka hosil qiladi va keyin tozalanadi. Bu takrorlangandan so'ng, mexanik qismning yuzasi asta-sekin eskiradi va oxir-oqibat qism muvaffaqiyatsizlikka uchraydi.